
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-18 Происхождение:Работает


Приобретение оборудования для производства промышленной обуви требует значительных капитальных затрат. Владельцы заводов сталкиваются с высокими рисками при модернизации своих сборочных цехов. Модернизация производства выходит далеко за рамки простой замены старого оборудования. Это означает интеграцию надежных, высокопроизводительных технологий для повышения эффективности. Вы должны снизить зависимость от рабочей силы и одновременно свести к минимуму материальные отходы. Использование устаревшего оборудования часто приводит к высокому проценту брака и увеличению времени цикла. Эта статья предоставляет менеджерам по закупкам и владельцам предприятий объективную техническую основу. Мы поможем вам оценить критически важные характеристики оборудования. Вы узнаете, как сравнивать роторные и линейные конфигурации для вашего предприятия. Мы также поможем вам оценить универсальность материалов и возможности автоматизации. Наконец, мы предоставляем практические контрольные списки, которые помогут вам эффективно подобрать подходящее оборудование. К концу этого руководства вы будете обладать техническими знаниями, необходимыми для осознанных и стратегически важных инвестиций.
Модернизация вашего производственного цеха начинается с выявления существующих эксплуатационных сбоев. Многие руководители заводов слишком долго терпят устаревшее оборудование. Такая самоуспокоенность приводит к серьезным проблемам в бизнесе. Вы можете заметить высокий процент брака во время производственных циклов. Дефекты проклейки часто возникают вокруг швов ботинок. Чрезмерные затраты на рабочую силу снижают вашу прибыльность, поскольку работникам приходится вручную обрезать лишний пластик. Кроме того, непостоянная гидроизоляция портит репутацию бренда. Вы должны точно определить эти триггеры, прежде чем оценивать новое оборудование. Выявление этих узких мест прояснит, какие именно проблемы должно решить ваше новое оборудование.
Вам нужны строгие критерии успеха, чтобы оправдать капитальные затраты. Успешное развертывание требует измеримых улучшений. Мы рекомендуем установить четкие критерии производительности, прежде чем обращаться к поставщикам. Ваши критерии должны включать:
Вы также должны выполнить проверку реальности объекта. Одна лишь модернизация техники редко решает все производственные вопросы. Новая система впрыска требует адекватной вспомогательной инфраструктуры. Ваши системы обработки материалов должны соответствовать скорости новой машины. Градирни должны обеспечивать достаточное количество охлажденной воды для быстрого отверждения пластика. Игнорирование этих элементов окружающей инфраструктуры будет ограничивать потенциальную рентабельность инвестиций. Самая быстрая машина в мире все еще ждет медлительных операторов или неадекватных систем охлаждения.
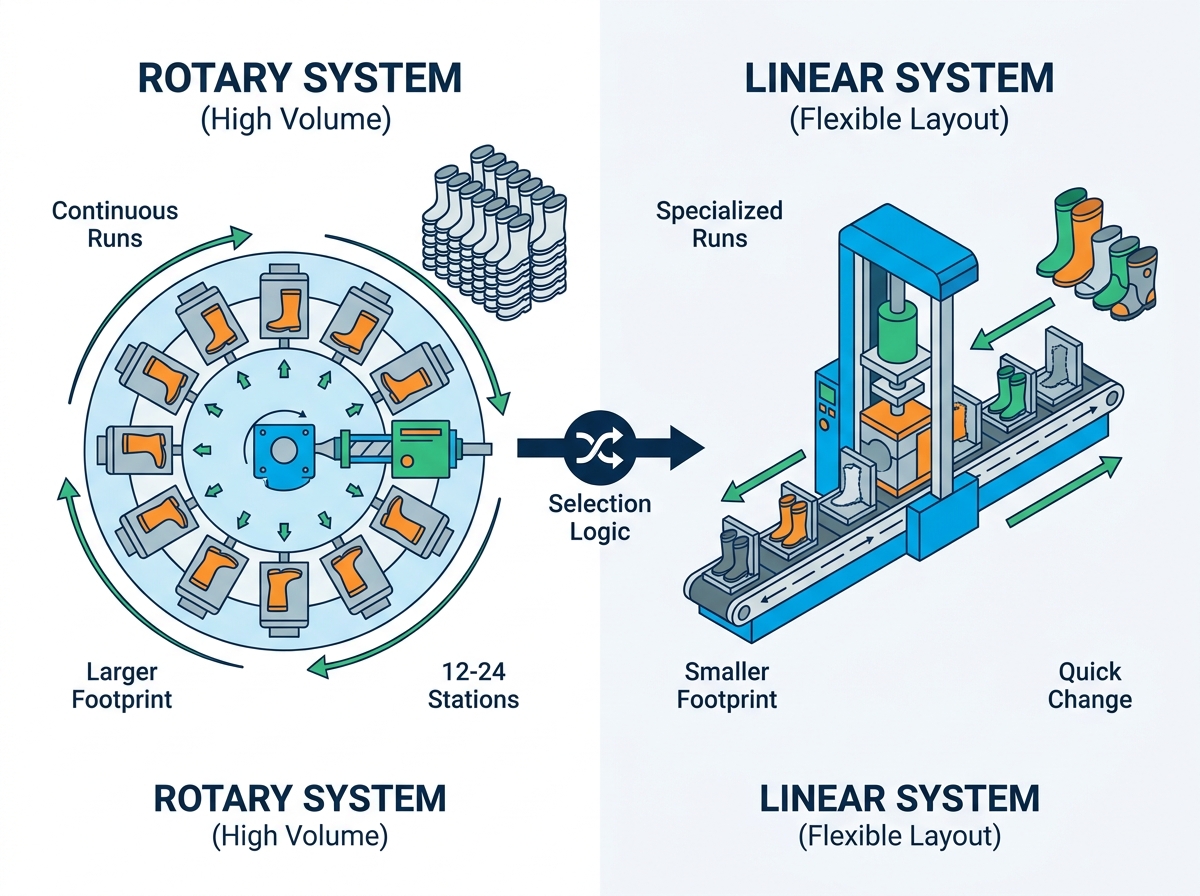
Выбор правильной планировки определяет производственный ритм вашего завода. Производители обычно предлагают две основные конфигурации инъекций обуви. Каждая конструкция служит определенной эксплуатационной цели.
Роторные установки с несколькими станциями доминируют в крупносерийном производстве обуви. Эти машины оснащены большим центральным поворотным столом. Стол перемещает формы на различных этапах, включая впрыск, охлаждение и распалубку. Поставщики обычно создают эти системы в конфигурациях с 12, 16 или 24 станциями. Установка из 24 станций позволяет продлить время охлаждения без остановки впрыскивающего сопла. Непрерывное вращение максимизирует производительность. Эта установка — идеальный выбор для массовых непрерывных выпусков одно- или двухцветных ботинок. Вы получаете выгоду от огромных объемов при условии, что размер вашего заказа оправдывает начальное время установки.
Линейные системы работают по прямой, а не по поворотной платформе. Узел впрыска перемещается вперед и назад между неподвижными зажимами формы. Для этого механика требуется гораздо меньшая производственная площадь. Линейные установки превосходно подходят для специализированного производства. Они прекрасно справляются с пространственными ограничениями. Если ваше предприятие выполняет частые небольшие объемы заказных заказов, линейная машина сведет к минимуму простои. Это позволяет быстрее производить локальную замену пресс-форм без остановки всего проигрывателя с 24 станциями.
Вы должны сопоставить этот выбор непосредственно с вашей бизнес-моделью. Не покупайте роторную систему только потому, что она производит больше пар в час. Если ваш бизнес зависит от частой смены стиля, замена ротационных форм сократит время безотказной работы. Основывайте свое решение на прогнозируемых объемах заказов. Тщательно рассмотрите доступную площадь. Оцените, как часто ваши специалисты еженедельно меняют пресс-формы.
| Тип конфигурации | Требования к | занимаемой площади Объем | Емкость Частота смены формы | Оптимальный вариант использования |
|---|---|---|---|---|
| Роторный (24 станции) | Большой / Экспансивный | Чрезвычайно высокий | Низкий (редкие изменения) | Непрерывное производство основных продуктов |
| Роторный (12 станций) | Середина | Высокий | Умеренный | Стандартные двухцветные партии |
| Линейный / Челночный | Маленький/Узкий | Умеренный | Высокий (частые изменения) | Специализированные тиражи, различные размеры |
Современная обувь требует разнообразных химических соединений. Ваша машина должна легко обрабатывать смеси ПВХ, TPR и модифицированного этиленвинилацетата. Каждый материал требует уникальной термической обработки. ПВХ требует тщательного регулирования температуры, чтобы предотвратить разложение и выделение токсичных газов. EVA требует точного контроля расширения. Вы должны оценить конструкцию винта внутри инъекционного цилиндра. Универсальный шнек обеспечивает агрессивное перемешивание TPR, оставаясь при этом достаточно мягким для ПВХ. Проверьте постоянство нагрева ствола. В высококачественных системах используются ПИД-регуляторы температуры для поддержания точных профилей нагрева. Быстрая скорость пластификации материала гарантирует, что сопло никогда не выйдет из строя во время высокоскоростного цикла впрыска.
Механическая сила зажима напрямую влияет на качество продукции. Соответствующая сила зажима предотвращает прогар. Мигание происходит, когда пластик под высоким давлением слегка раздвигает половинки формы, вытекая материал по шву. Эта утечка создает некрасивые швы и нарушает водонепроницаемость ботинка. Типичным машинам требуется усилие зажима от 150 до 300 тонн. Кроме того, точное давление впрыска контролирует распределение материала. Вам нужны адаптируемые настройки давления, чтобы подавать материал в различные полости формы. Для проталкивания материала в обувь для малышей требуется гораздо меньше давления, чем для наполнения ботинка взрослого мужчины. Усовершенствованная гидравлика обеспечивает равномерную плотность для всех размеров.
Автономное оборудование больше не гарантирует конкурентного преимущества. Лидерам отрасли теперь нужна интеллектуальная линия по производству обуви . Перед покупкой необходимо оценить готовность автоматизации. Ищите передовые системы ПЛК (программируемый логический контроллер). Интерфейс должен позволять операторам сохранять конкретные рецепты для разных материалов. Совместимость роботизированной руки имеет решающее значение для автоматизированного извлечения из формы. Роботы снимают ботинки с колодок, не утомляя человека, обеспечивая идеально предсказуемое время цикла. Кроме того, потребуется программное обеспечение для отслеживания дефектов в режиме реального времени. Эти системы контролируют кривые давления впрыска. Они мгновенно отмечают аномалии, позволяя отклонить неисправную загрузку до того, как она попадет в отдел упаковки.
Команды по закупкам часто зацикливаются на первоначальной цене. Однако долгосрочная прибыльность зависит от ежедневных операционных расходов. Вы должны разбить текущие расходы, чтобы понять истинный финансовый эффект. Потребление электроэнергии остается огромным эксплуатационным бременем. Нагрев стволов и привод гидронасосов потребляют огромную мощность. Гидравлическая жидкость требует регулярной замены и фильтрации. Стандартные изнашиваемые детали, такие как наконечники форсунок и нагревательные ленты, требуют регулярного планирования бюджета.
Энергоэффективность отличает современные машины от устаревшего оборудования. Традиционные гидравлические системы постоянно используют двигатели насосов, даже во время фаз охлаждения на холостом ходу. Вам следует обязать сервоприводные двигатели. Сервосистемы потребляют энергию только при активном движении. Эта технология обычно снижает долгосрочное энергопотребление на 30–40%. Экономия энергии сама по себе часто оправдывает более высокую первоначальную закупочную цену.
Сохраняйте скептическую точку зрения во время презентаций поставщикам. Торговые представители часто заявляют, что их системы «не требуют обслуживания». Это опасный миф. Решите проблему плановых простоев. Вы потеряете производственные часы во время замены пресс-форм. Очистка ствола занимает значительное время при смене цвета, особенно при переходе от темного пластика к светлому. Регулярная калибровка датчиков давления является обязательной. Учитывайте эти периоды обслуживания при расчете ожидаемого еженедельного результата.
Покупка оборудования представляет собой лишь первый этап. От подготовки вашего объекта зависит успех установки. Мощная литьевая машина Rain Boots требует надежной производственной инфраструктуры. Вы не можете полагаться на городскую воду для охлаждения. Вам необходимо установить специальные водонапорные башни для быстрого отвода тепла от форм. Быстрое охлаждение соответствует быстрому времени цикла. Убедитесь, что ваше предприятие обеспечивает стабилизированное трехфазное падение напряжения. Колебания напряжения приведут к выходу из строя ПЛК и порче партий. Мы также рекомендуем автоматизированные силосы подачи материала. Ручная упаковка в мешки приводит к загрязнению и нестабильному потоку материала.
Никогда не допускайте поставку машины без FAT (заводских приемочных испытаний). Требуйте запуска ваших реальных форм на предприятии поставщика. Принесите свои конкретные соединения материалов. Продавцы часто используют легкосыпучий демонстрационный пластик. Вам нужно увидеть, как машина справляется с самыми сложными смесями TPR или EVA. Перед подписанием договора на поставку проверьте время цикла и проверьте швы на наличие засветов.
Внедрение операторами представляет собой огромный риск внедрения. Человеческая ошибка на переходном этапе наносит серьезный ущерб. Неподготовленный рабочий легко может разбить форму или перегреть ствол. Вы должны подчеркнуть необходимость обучения, предоставляемого поставщиком. Требуйте практических занятий как для операторов, так и для инженеров по техническому обслуживанию. Им необходимо понимать интерфейс программного обеспечения, коды сигналов тревоги и безопасные процедуры демонтажа.
Выбор правильного производственного партнера снижает долгосрочные операционные риски. Вы должны оценивать производителя так же строго, как и саму машину. Посмотрите внимательно на их годы в бизнесе. Проверьте их глобальную зону установки. Поставщик с сотнями активных установок обычно имеет усовершенствованный и надежный продукт. Проверьте свои сертификаты ISO, чтобы обеспечить соответствие стандартам производства.
Поддержка и логистика определяют скорость восстановления после поломки. Оцените соглашение об уровне обслуживания (SLA) поставщика для поставки запасных частей. Имеются ли у них фирменные детали на местном складе или вам придется неделями ждать международной доставки? Убедитесь, что машина оснащена возможностями удаленной диагностики. Поставщик должен иметь возможность удаленно войти в ваш ПЛК для устранения неполадок программного обеспечения. Подтвердите наличие региональных технических специалистов.
Примите решительные меры, составив подробный запрос цен (RFQ). Используйте следующую нумерованную последовательность для структурирования вашего запроса предложения:
Покупка современной машины прямого впрыска представляет собой весьма стратегическое бизнес-решение. Это требует баланса между механической надежностью, энергоэффективностью и надежной послепродажной поддержкой. Вы должны выйти за рамки базовых показателей выпуска. Тщательно оцените универсальность материалов, механику зажима и возможности интеграции автоматизации.
Помните, что самая низкая первоначальная ставка редко приводит к лучшему финансовому результату. Дешевое оборудование часто приводит к долгосрочным эксплуатационным потерям из-за чрезмерных простоев, высокого уровня брака и низкой энергоэффективности. Инвестиции в надежную инфраструктуру и качественное оборудование защищают вашу прибыль.
Сделайте следующий шаг в модернизации вашего предприятия уже сегодня. Запланируйте техническую консультацию с тремя лучшими поставщиками, включенными в короткий список. Запросите индивидуальный расчет эксплуатационных расходов на основе местных тарифов на коммунальные услуги. Отправьте свои конкретные производственные требования, чтобы получить индивидуальное предложение по конфигурации машины.
О: Ручная замена пресс-форм на стандартных установках обычно занимает от 45 до 60 минут на каждую станцию. Это требует значительных трудозатрат и простоев. Однако станки, оснащенные современными системами быстрой смены инструментов, сокращают этот процесс до 10–15 минут на станцию. Инвестиции в механизмы быстрой замены значительно увеличивают время безотказной работы предприятий, работающих в различных стилях.
О: Да, при условии, что вы покупаете машину, оснащенную двойным инжекторным цилиндром. Возможности двухцветной печати требуют технологии совместного впрыска. Машина впрыскивает один цвет для подошвы и второй цвет для верхней части голенища. Если вы покупаете одноствольную машину, вы строго ограничены одноцветными производственными тиражами.
О: Средний срок окупаемости составляет от 18 до 36 месяцев. Этот график во многом зависит от местных тарифов на коммунальные услуги, затрат на рабочую силу и объема вашего производства. Двигатели с сервоприводом сокращают потребление энергии до 40%. Одновременное снижение количества дефектов и затрат на рабочую силу значительно ускоряет окупаемость инвестиций.
О: Да, большинство современных систем впрыска работают с переработанным ПВХ (переизмельченным). Однако вы должны указать это требование заранее. Для повторного измельчения требуются специальные конструкции шнеков для управления нестабильными температурами плавления. Вам также потребуются прочные фильтрующие сетки внутри сопла, чтобы улавливать нерасплавленные загрязнения до того, как они испортят форму для ботинка.


