
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-18 Происхождение:Работает


Переход от традиционного цементирования к процессу прямого нагнетания (DIP) знаменует собой критическое решение по масштабированию. Это диктует ограничения по контролю качества в современном обувном производстве. Переход на автоматизированное оборудование требует значительных капитальных затрат. Вы должны точно согласовать технические характеристики машины с вашими конкретными производственными целями. Фабрики, производящие защитную обувь для тяжелых условий эксплуатации, повседневную одежду или специализированную обувь, предъявляют совершенно разные требования к оборудованию. Выбор неправильных спецификаций ограничивает ваш производственный потолок и снижает долговечность обуви.
В этом руководстве представлена независимая от поставщика платформа для оценки этих передовых систем. Мы изучим основные возможности машины, совместимость сложных материалов и реальные реалии реализации. Вы узнаете, как уверенно ориентироваться в этом обновлении производства. Понимая эти технические переменные, вы сможете устранить узкие места и обеспечить долгосрочную эффективность работы.
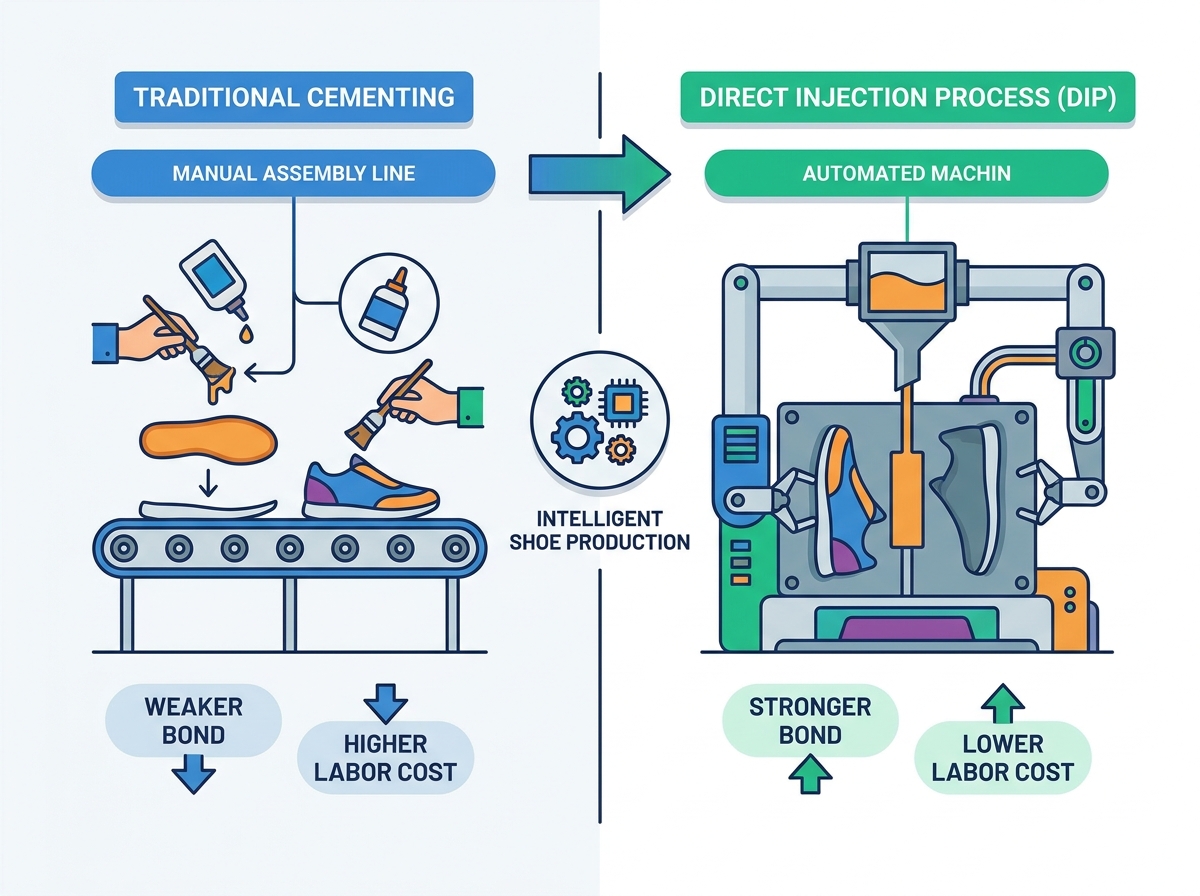
Традиционное цементирование в значительной степени зависит от химических грунтовок и клеев. Это требует интенсивного ручного труда. Рабочие должны вручную обработать верх обуви, нанести клей и прижать подошву. Этот процесс приводит к человеческим ошибкам и замедляет производительность. Машина прямого впрыска полностью исключает эти этапы склеивания. Машина впрыскивает расплавленный материал непосредственно на верх обуви. Он автоматизирует процессы заливки и отверждения. Вы значительно сокращаете затраты на химические расходные материалы. Долгосрочная экономия рабочей силы быстро накапливается, поскольку для автоматизированных линий требуется гораздо меньше операторов в смену.
Подошвы с холодной цементировкой часто выходят из строя в условиях высоких нагрузок. Клей со временем разрушается под воздействием сильной жары или влаги. DIP создает бесшовную молекулярную связь между верхом и подошвой. Жидкий полиуретан или каучук проникает в волокна верхнего материала перед затвердеванием. Стандартные метрики тестирования подтверждают эту разницу. Стандарты прочности сцепления SATRA обычно показывают, что DIP превосходит цементированные подошвы. Прямой впрыск предотвращает отделение подошвы. Это делает его обязательным для тяжелых военных ботинок и промышленной защитной обуви.
Линии сборки ручного цементирования страдают от серьезных узких мест. Нанесение клея и ожидание его высыхания требует времени. Многопозиционная ротационная линия впрыска снижает производительность вручную. Стандартная автоматическая линия может производить сотни пар в час. Непрерывное вращение позволяет операторам загружать верх обуви, в то время как другие станции активно инъецируют или обрабатывают подошвы. Вы поддерживаете постоянный, непрерывный производственный ритм. Этот огромный скачок в скорости производства оправдывает первоначальные инвестиции в оборудование для крупносерийных производств.
Выбор правильной конфигурации поворотного стола определяет планировку вашего предприятия. Вы должны оценить роторные линии на 24, 30 и 60 станций на основе ваших материалов. Количество станций напрямую влияет на время отверждения. Полиуретану (ПУ) требуется определенное время для расширения и отверждения перед извлечением из формы. Линия на 60 станций обеспечивает достаточное время отверждения за один оборот. Это позволяет запускать инъекционную головку на максимальной скорости. Меньшие линии с 24 станциями лучше подходят для материалов с более быстрым отверждением или для небольших помещений. Они предлагают меньшую пропускную способность, но требуют меньше площади.
Современное оборудование основано на взаимосвязанных автоматизированных подсистемах. Без них невозможно достичь максимальной эффективности. Автоматическое распыление антиадгезионной смазки предотвращает прилипание и сокращает необходимость ручного вмешательства. Роботизированная черновая обработка обеспечивает идеальную подготовку верхней поверхности обуви. Это гарантирует оптимальное проникновение материала. Компьютеризированное дозирование материала контролирует точные пропорции смешивания. Точность имеет большое значение при смешивании полиола и изоцианата для подошв из полиуретана. Даже небольшая ошибка в соотношении портит партию. Автоматизированное дозирование исключает эти дорогостоящие ручные просчеты.
Программируемые логические контроллеры (ПЛК) служат мозгом линии. Мониторинг в режиме реального времени абсолютно необходим. ПЛК постоянно отслеживает давление впрыска. Он поддерживает жесткую температурную стабильность во всех зонах нагрева. Он отслеживает скорость потока материала, чтобы предотвратить недостаточное или переполнение. Операторы используют интерфейсы сенсорного экрана для мгновенной настройки параметров. Доступ к этим данным в режиме реального времени помогает снизить количество дефектов. Вы можете выявить и исправить перепады температуры, прежде чем они нарушат производственный цикл.
Современная обувь часто требует подошв двойной плотности. Вы впрыскиваете два разных материала или плотности в одну форму. В стандартной конфигурации мягкая межподошва из полиуретана обеспечивает комфорт, а прочная подошва из ТПУ обеспечивает сцепление. Для этого требуются двойные впрыскивающие головки и независимые резервуары для материала. Машина должна сначала впрыскивать подошву, дать ей частично застыть, а затем впрыскивать межподошву. Оперативные требования требуют точного расчета времени. Терморегулирование должно одновременно управлять различными точками плавления ТПУ и ПУ.
Защитная обувь представляет собой уникальные производственные задачи. Для высоких сапог необходимы формы с глубокими полостями. Эти более крупные формы требуют значительно более высоких усилий зажима. Если машина не сможет плотно удерживать форму, расширяющийся полиуретан вытечет. Вам также потребуется увеличенное время охлаждения из-за более толстой подошвы. Инъекционное оборудование должно обеспечивать более высокое давление, чтобы полностью заполнить глубокие полости до того, как материал начнет реагировать.
Производство водонепроницаемой обуви требует специального оборудования. Машина для литья резиновых сапог существенно отличается от стандартного оборудования для изготовления подошв. В нем используются специальные конструкции шнеков, оптимизированные для обработки ПВХ или TPR в больших объемах. Температура ствола должна оставаться невероятно стабильной, чтобы предотвратить деградацию материала. Эти машины выполняют инъекцию всей стопы, а не просто прикрепляют подошву. Требования к погрузочно-разгрузочным работам обеспечивают бесшовную и полностью водонепроницаемую оболочку ботинка. Формы массивны и требуют надежных механических подъемных систем.
Вы должны тщательно оценить потенциальное оборудование. Используйте следующие пять критериев, чтобы отличить надежное оборудование от неэффективных альтернатив.
Руководство по сравнению характеристик машин
| Категория функций | Стандартная линия цементирования | Машина для прямого впрыска (DIP) |
|---|---|---|
| Прочность связи | Средний (3-4 Н/мм) | Высокая (5-6+ Н/мм) |
| Требование к рабочей силе | Высокий (15-20 операторов) | Низкий (3-5 операторов) |
| Химические отходы | Высокая (пары клея/грунтовки) | Минимальный (Закрытая система) |
| Сложность оснастки | Низкая (простые формы прессования) | Высокий (формы, обработанные на станке с ЧПУ) |
DIP требует высокоточных алюминиевых или стальных форм, обработанных на станке с ЧПУ. Это представляет собой серьезный переход от простых цементирующих колодок. Здесь вы должны признать скрытые расходы. Развитие плесени занимает недели или даже месяцы. Для каждого размера обуви требуется специальный набор форм. Изменения в конструкции увеличивают время выполнения заказа. Прежде чем приступать к работе с инструментами, вы должны идеально доработать дизайн подошвы. Сотрудничество с опытными производителями пресс-форм предотвращает дорогостоящую повторную резку.
Переход от ручного труда к машинному управлению меняет динамику вашей рабочей силы. Вы больше не можете полагаться исключительно на ловкость рук. Операторам требуется техническое повышение квалификации. Они должны научиться работать со сложными сенсорными интерфейсами ПЛК. Им необходимо обучение безопасному обращению с изоцианатами и полиолами. Самое главное, они должны научиться устранять проблемы с соотношением смешивания. Оператор должен распознать визуальные признаки неправильного расширения ПУ и немедленно отрегулировать параметры машины.
Не ждите идеальной обуви в первый день. Установите реалистичные ожидания в отношении отходов материалов во время первоначальной настройки. Экологическая калибровка требует времени. Заводская влажность существенно влияет на процесс прямого впрыска ПУ. Влага приводит к чрезмерному расширению полиуретана и образованию пузырей. Колебания температуры окружающей среды изменяют время отверждения. Ваша команда будет тратить материал, набирая точные параметры нагрева и времени для вашей конкретной производственной среды.
Правильное инжекционное оборудование устраняет огромный разрыв между выпуском больших объемов и бескомпромиссным контролем качества. Непосредственное впрыскивание устраняет несоответствия ручного цементирования. Он обеспечивает превосходную прочность соединения, снижает химическую зависимость и радикально сокращает трудовые затраты. Однако успех полностью зависит от соответствия возможностей машины вашим конкретным производственным требованиям.
Прежде чем подписывать контракты на закупку, вы должны предпринять действия по проверке работоспособности оборудования. Посоветуйте своей команде инженеров запросить пробное производство с использованием ваших собственных материалов. Внимательно оцените наличие запасных частей на вторичном рынке у поставщика. Машина бесполезна, если на замену сломанной смесительной головки уходит три недели. Настаивайте на соглашениях об уровне обслуживания для технической поддержки.
Мы рекомендуем вам активно подходить к обновлению вашего объекта. Запросите индивидуальный анализ пропускной способности у потенциальных поставщиков. Запишитесь на специальную техническую консультацию, чтобы тщательно спланировать требования к вашей производственной линии. Просчитанная и основанная на данных стратегия закупок гарантирует, что переход к автоматизированному прямому впрыску обеспечит максимальную операционную отдачу.
О: Время отверждения варьируется от 3 до 6 минут на станцию. Это полностью зависит от плотности полиуретановой рецептуры и температуры окружающей среды на заводе. Более мягкие межподошвы обычно затвердевают быстрее, чем подошвы высокой плотности. Поворотный стол большего размера позволяет увеличить скорость машины, сохраняя при этом достаточную продолжительность отверждения.
О: Да, при условии, что машина оснащена двойными инжекторными головками. Производство двойной плотности требует независимых резервуаров для материала и отдельных контуров смешивания. ПЛК должен быть способен точно определять последовательность первичных и вторичных инъекций. Машины с одной головкой нелегко переоборудовать для операций с двойной плотностью.
Ответ: Машина для изготовления дождевых сапог использует большую емкость пресс-формы для впрыска на всю стопу. Он полностью фокусируется на термопластах, таких как ПВХ или TPR, а не на реактивном полиуретане. Стандартные машины для изготовления подошв впрыскивают материал только в нижнюю часть предварительно протянутого верха. Загрузочные машины требуют значительно более высокой силы зажима формы.
Ответ: Влага агрессивно реагирует с изоцианатным компонентом полиуретана. Высокая заводская влажность вызывает нежелательное расширение газа, что приводит к хрупкости подошвы с пузырьками. Вы должны использовать хранилище материалов с климат-контролем и компрессоры с осушенным воздухом, чтобы поддерживать постоянную целостность материала во время впрыска.


